Paslanmaz boru hattı kaynak dikişi kontrolü, tesisin ilk gün devreye alınmasından yıllar sonraki bakım dönemine kadar hattın güvenilirliğini belirleyen en önemli kalite adımlarından biridir. Gıda, ilaç, kimya ve enerji tesislerinde kaynak dikişindeki tek bir kusur; korozyon, sızıntı, kontaminasyon veya basınç altında çatlak olarak geri dönebilir. Bu nedenle denetim, yalnızca kaynak bittikten sonra yapılan bir muayene değil, malzemeden kayda kadar uzanan bütünsel bir süreçtir.
Bu yazıda, anahtar teslim proje yürüten bir ekibin sahada uygulayabileceği şekilde, kaynak öncesi, kaynak sırası ve kaynak sonrası denetim adımlarını ele alıyoruz. Yazının sonunda, saha şefinin ve kalite mühendisinin kullanabileceği özet bir kontrol tablosu da yer alıyor. Paslanmaz hatların genel tasarım ve üretim yaklaşımı için paslanmaz boru hatları sayfamızdan da yararlanabilirsiniz.
Paslanmaz Boru Hattında Kaynak Dikişi Neden Kritiktir?
Paslanmaz çelik, yüzeyinde oluşan pasif krom oksit tabakası sayesinde korozyona direnç gösterir. Kaynak işlemi bu tabakanın bozulmasına, ısı etkisindeki bölgede (ITAB) kimyasal ve metalurjik değişimlere ve dikiş yüzeyinde renk oksidasyonuna yol açabilir. Dikiş kalitesi zayıfsa, hattın en zayıf halkası kaynak bölgesi olur.
Özellikle üç risk başlığı öne çıkar:
- Korozyon riski: Yanlış gaz koruması, aşırı ısı girdisi veya kötü temizlik, dikiş ve ITAB’da korozyon direncini düşürebilir. Krevis (dikiş içi oyuklanma) ve aralıklı korozyon bu nedenle izlenmesi gereken başlıca hasarlardır.
- Kaçak ve kontaminasyon riski: Gıda ve ilaç hatlarında dikiş içi pürüzler, boşluklar veya kalıntılar mikrobiyal birikime zemin hazırlar. Temizlenebilirlik ve yüzey pürüzlülüğü doğrudan kaynak kalitesine bağlıdır.
- Mekanik bütünlük riski: Basınç ve sıcaklık döngüleri altında, kök çatlağı, yanma kenarı (undercut) veya yetersiz nüfuziyet, işletme sırasında çatlağa dönüşebilir.
Bu riskler, denetimin tek bir aşamaya sıkıştırılamayacağını gösterir. Malzeme sertifikasından son gözle muayeneye kadar her adımın kayıt altına alınması, sorunların erken yakalanması için şarttır.
Kaynak Öncesi Denetim: Malzeme, Hazırlık ve Fit-up Kontrolü
Kaynak öncesi denetim, en düşük maliyetle en yüksek kazancın elde edildiği aşamadır. Kaynak başladıktan sonra yapılacak düzeltmeler çoğu zaman kesme, yeniden hazırlama ve yeniden kaynak anlamına gelir. Bu aşamada üç ana başlık kontrol edilir.
Malzeme sertifikası ve PMI doğrulaması
Sahaya gelen her boru, fitting ve kaynak ilave metalinin, satın alma şartnamesindeki malzeme cinsine (örneğin 304L, 316L veya dupleks sınıflar) uygun olduğu belgelerle doğrulanmalıdır. Pratikte şu adımlar izlenir:
- Malzeme test sertifikalarının (MTC) ısı numarası ile parça üzerindeki işaretlemenin eşleştiğini kontrol edin.
- Sertifikadaki kimyasal bileşim değerlerinin ilgili standart ve proje şartnamesiyle uyumunu gözden geçirin.
- Pozitif malzeme tanımlama (PMI) ile X-ışını floresans (XRF) veya benzeri bir cihazla, en azından seçilen numunelerde saha doğrulaması yapın. Özellikle karışık malzeme stokunda ve dikiş ucu hazırlığından önce bu adım kritik önemdedir.
- Kaynak ilave metalinin (tel veya elektrod) ana malzemeyle uyumlu olduğunu, depolama koşullarının üretici talimatına uygun yapıldığını ve paketlerin nemden korunduğunu doğrulayın.
Yanlış malzemenin fark edilmeden kaynak edilmesi, ileride en zor tespit edilen hatalardan biridir. Bu nedenle PMI kaydı, dikiş haritasıyla birlikte saklanmalıdır.
Kenar hazırlığı, hizalama ve temizlik
Kenar hazırlığı kaynak kalitesinin temelidir. Denetimde şu noktalar izlenir:
- Kenar geometrisi: Şamfer açısı, kök yüzü (land) ve kök açıklığı, kaynak prosedür spesifikasyonu (WPS) ile uyumlu olmalıdır. Taşlama ile hazırlanan kenarlarda kalan kesme artıkları ve yanma izleri temizlenmelidir.
- Hizalama (fit-up): Boru uçları arasındaki iç kaçıklık (hi-lo), kaynak prosedüründe izin verilen sınırlar içinde olmalıdır. Aşırı kaçıklık kök nüfuziyetini bozar ve iç yüzeyde basamak oluşturarak temizlenebilirliği düşürür.
- Geçici bağlantılar (tack): Tack kaynakları, ana dikişle aynı nitelikte ve aynı gaz koruması altında yapılmalıdır. Hatalı tack’ler, kök kaynağına geçmeden kesilip temizlenmelidir.
- Yüzey temizliği: Yağ, boya, işaretleme kalemi, kaynak öncesi püskürtülen maddeler ve demir parçacıkları kaynak bölgesinden uzaklaştırılmalıdır. Paslanmaz yüzeyde karbon veya demir kirliliği, sonradan korozyon başlangıç noktası olabilir. Demir içermeyen fırça ve çözücüler kullanılmalıdır.
Hizalama ve kenar kontrolü, saha şefinin her dikiş öncesi yapabileceği en pratik adımdır. Ölçümler ve düzeltmeler iş kartına işlenmelidir.
Kaynak Sırasında Proses Takibi: Gaz, Parametre ve Ara Paso Kontrolü
Kaynak sırasında denetim, sonradan görülemeyecek olan iç yüzey kalitesine odaklanır. Özellikle boru iç yüzeyinde (kök tarafında) koruyucu gaz eksikliği, dikiş kalitesini doğrudan etkiler.
Takip edilmesi gereken başlıca parametreler şunlardır:
- Koruyucu gaz (kök ve dış): Genellikle argon veya argon bazlı karışımlar kullanılır. Kök tarafında, kaynak sırasında ve soğuma tamamlanana kadar yeterli temizleme (purge) sürdürülmelidir. Purge süresi ve oksijen seviyesi, WPS’te tanımlanan değerlerle karşılaştırılmalıdır. Oksijen ölçümü yapılamıyorsa, yanma rengi (tint) ile dolaylı kontrol yapılır.
- Akım, voltaj ve ilerleme hızı: Isı girdisi, WPS aralığı içinde tutulmalıdır. Aşırı ısı girdisi, ITAB’da karbür çökelmesi (duyarlılaşma) ve renk oksidasyonu riskini artırır.
- Ara paso (interpass) sıcaklığı: Paslanmaz çelikte ara paso sıcaklığı sınırlandırılmalıdır. Ölçüm, ısıl çift veya temassız termometre ile yapılmalı ve kayıt altına alınmalıdır.
- Ara paso temizliği: Her pasodan sonra cüruf (genellikle paslanmaz uygulamada az olsa da) ve oksit kalıntıları fırçalanmalıdır. Paso arasında kalan kusurlar, sonraki pasoda kaynak yapılarak gömülmemelidir.
Her kaynakçının, kullandığı WPS ve kaynakçı yeterlilik belgesinin kapsamında çalıştığı da bu aşamada doğrulanmalıdır. Kaynakçı değişikliği, proses takibinin devamlılığını bozar ve kayıt zincirini kırar.
Görsel Muayene (VT): Sahada Bakılacak Noktalar
Görsel muayene (VT), en yaygın ve en düşük maliyetli kontrol yöntemidir. Ancak etkili olması için belirli bir sistem ve yeterli aydınlatma gerektirir. Muayene, dikişin kendisini, iki yanındaki ısı etkisi bölgesini ve mümkünse iç yüzeyi kapsamalıdır.
Sahada bakılacak başlıca noktalar:
- Dikiş yüzeyi düzgünlüğü: Dalgalanma, düzensiz pul yapısı, sıçrama ve gözenek olup olmadığına bakılır.
- Yanma kenarı (undercut): Ana malzeme yüzeyinde dikiş kenarında oluşan oyuklar, kabul kriterleri içinde mi diye kontrol edilir.
- Çatlak göstergeleri: Dikiş boyunca veya ITAB’da ince çizgiler, özellikle son paso ve bitiş kraterinde dikkatle aranmalıdır.
- Renk ve oksidasyon: Kaynak sonrası renk, referans renk tablosu (tint chart) ile karşılaştırılır. Açık sarı ve samanı renkler genellikle kabul edilebilir, koyu mavi, gri ve siyah tonlar koruma yetersizliğine işaret edebilir. Kesin kabul sınırı, proje şartnamesinde tanımlanmalıdır.
- İç yüzey (borescope): Erişilebilir durumda ise, iç yüzeyde kök dikişi, basamak ve sarkma kontrol edilir. Küçük çaplı hatlarda borescope, dolaylı ama değerli bir yöntemdir.
Aşağıdaki görsel, sahada kullanılan muayene noktalarının genel bir yerleşimini göstermektedir.
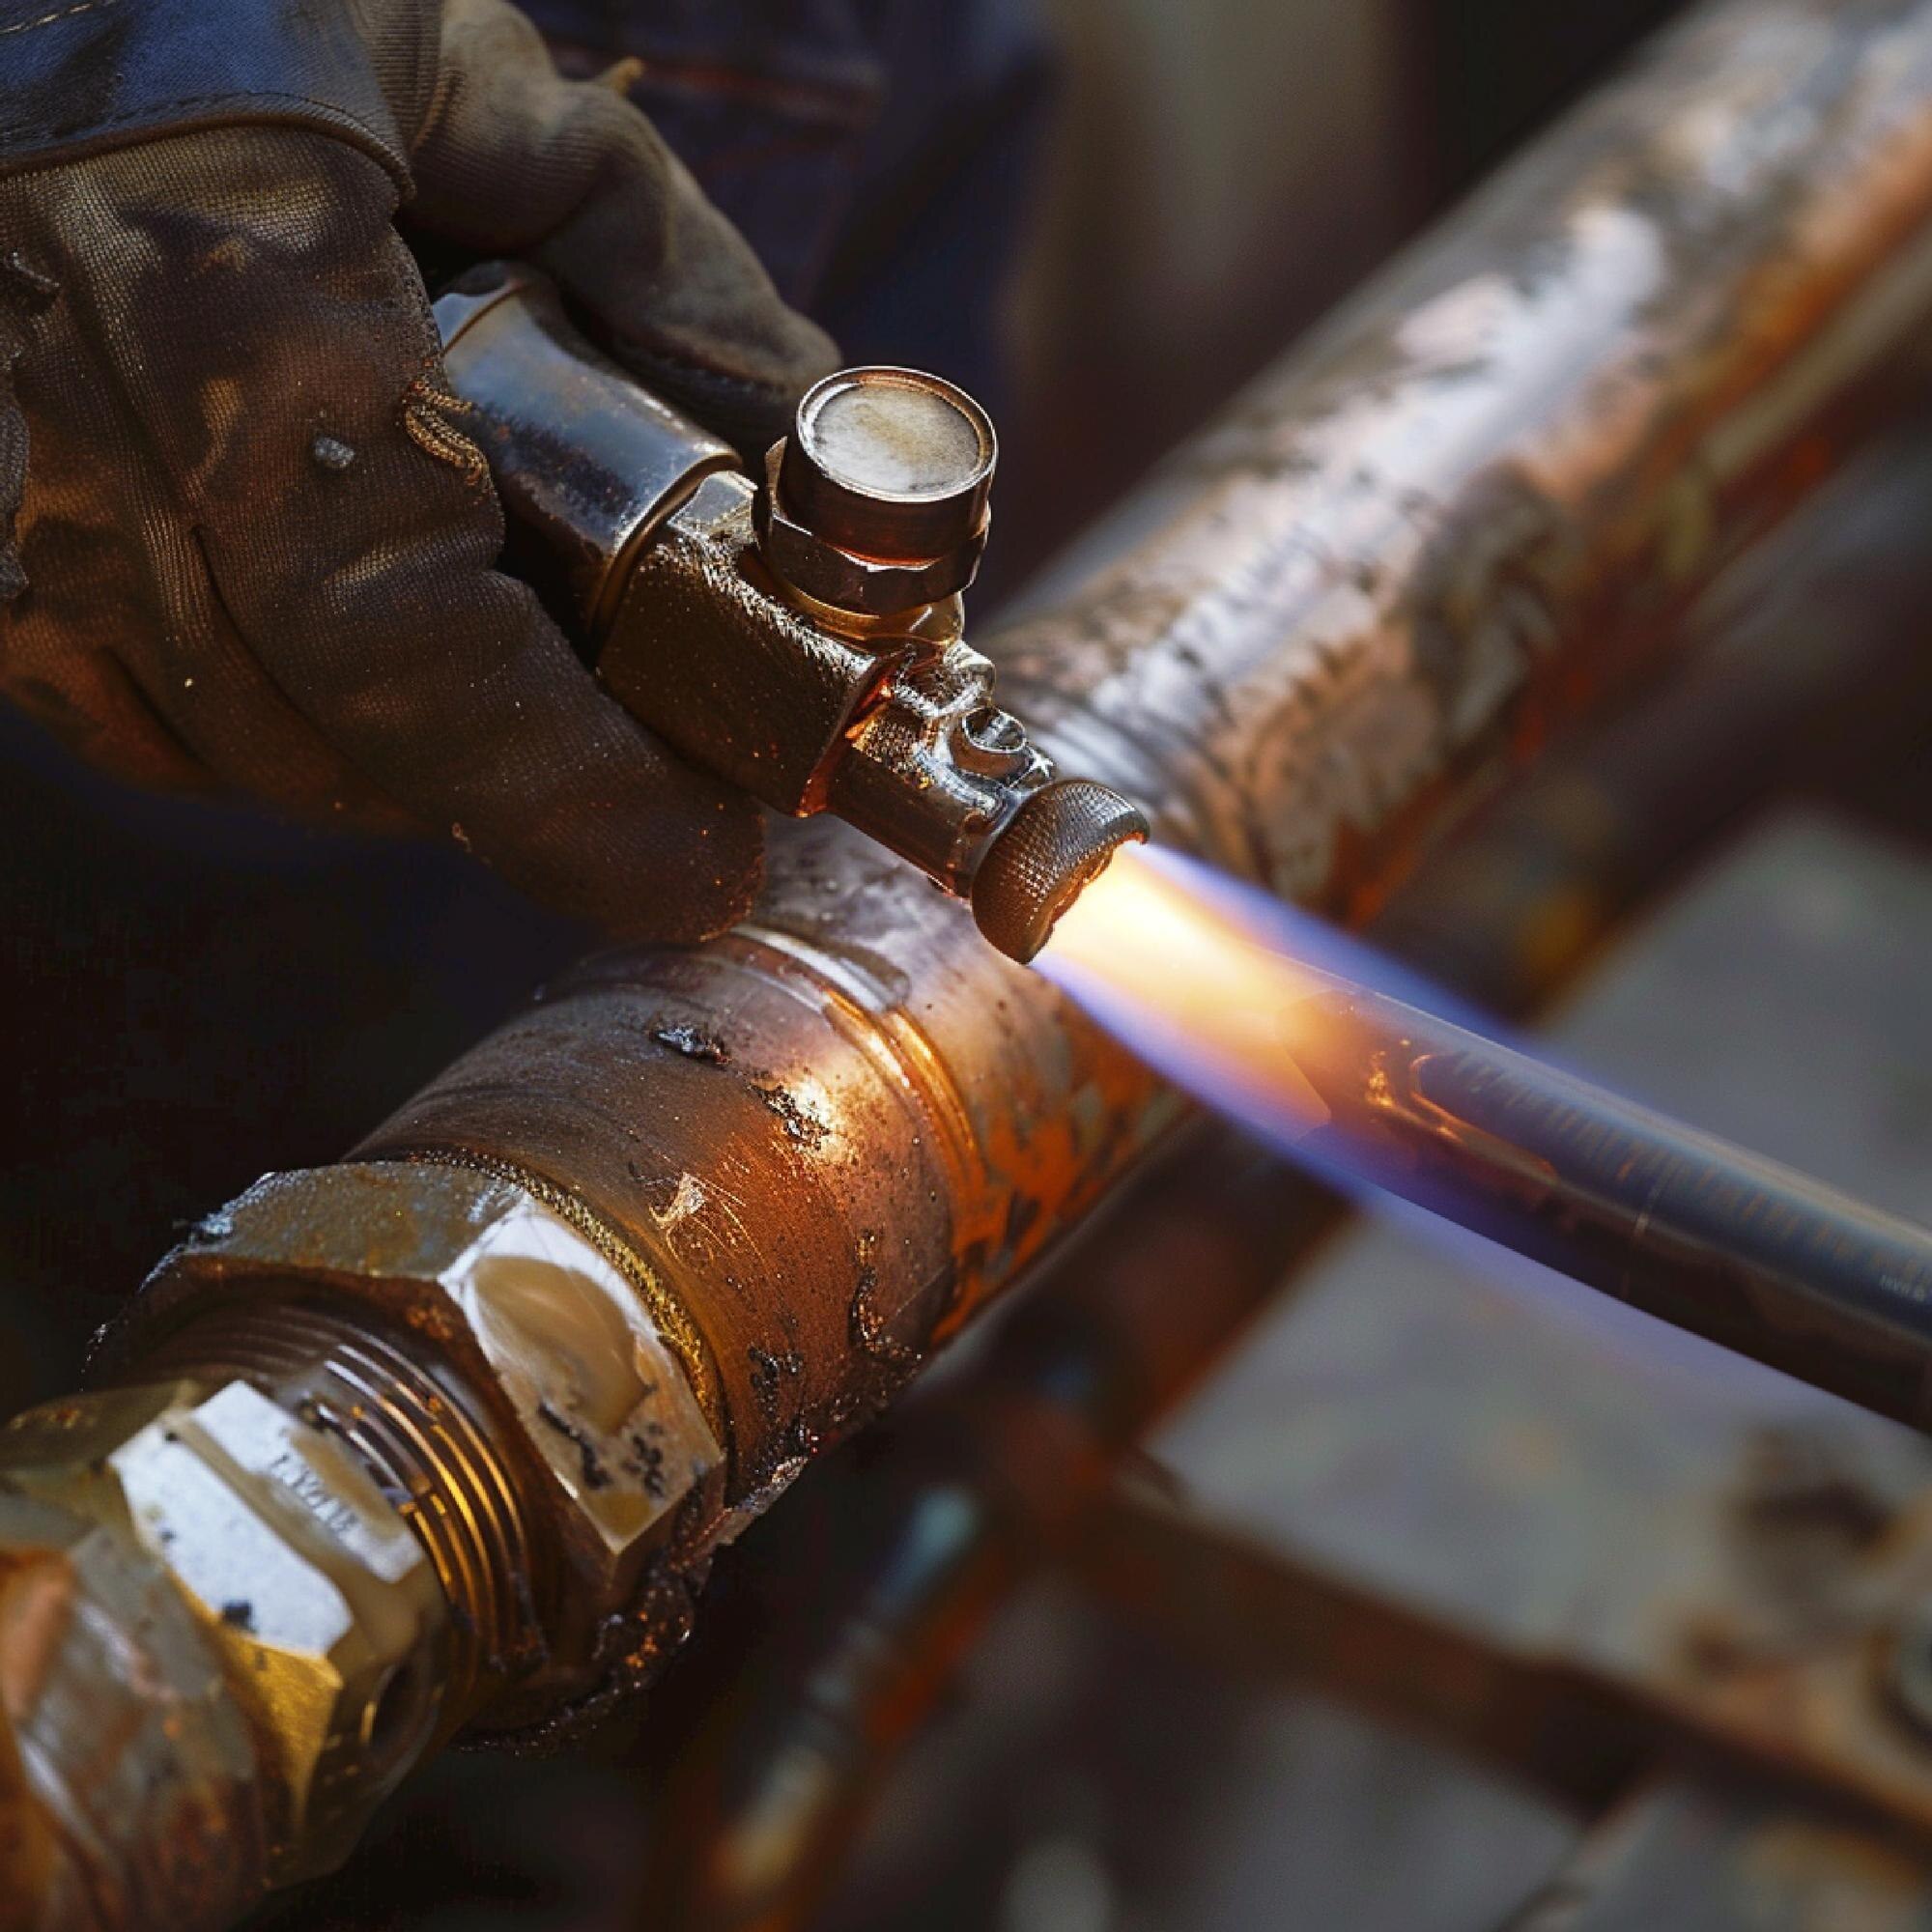
Görsel muayenenin sonuçları, ölçümlü kayıt olarak tutulmalıdır. “Uygun” veya “uygun değil” gibi genel ifadeler yerine, ölçülen değerler ve fotoğraflı kayıtlar, sonradan izlenebilirlik sağlar.
Tahribatsız Muayene Yöntemleri: PT, RT ve Diğer Seçenekler
Görsel muayene yüzeydeki hataları gösterir, ancak dikiş içindeki gizli kusurları göstermez. Bu nedenle proje spesifikasyonuna göre tahribatsız muayene (NDT) yöntemleri uygulanır. Seçim, hattın basınç sınıfına, akışkan türüne, kritiklik derecesine ve uygulanacak standarda göre yapılır.
- Sıvı penetrant muayenesi (PT): Yüzeye açık çatlak, gözenek ve kaynak yüzeyi süreksizliklerini tespit eder. Paslanmaz çelikte yaygın olarak kullanılır. Yüzey temizliği ve kullanılan penetrant–geliştirici sisteminin uyumluluğu kritiktir. Kabul seviyeleri, ilgili standarda (örneğin EN ISO 23277 kapsamındaki kriterler) göre belirlenmelidir.
- Radyografik muayene (RT): Dikiş hacmindeki iç kusurları, gaz boşluklarını, yetersiz nüfuziyeti ve kaynak içi yabancı maddeleri gösterir. Radyasyon güvenliği prosedürleri ve saha izinleri zorunludur. Kayıtlar, film veya dijital görüntü olarak saklanır.
- Ultrasonik muayene (UT): Kalın cidarlı dikişlerde ve yüzeyden erişilebilir çatlakların derinliğini ölçmede kullanılır. Operatör yeterliliği ve prosedürün kalibrasyonu belgelenmelidir. Austenitik dikişlerde tane yapısı nedeniyle sinyal yorumlaması zorlaşabilir; bu nedenle uzman değerlendirmesi gerekir.
- Ferrit ölçümü: Austenitik paslanmaz kaynak metalinde delta ferrit miktarı, çatlama eğilimi ve korozyon dengesi açısından izlenir. Ölçüm sonuçları, spesifikasyonda belirtilen aralık içinde olmalıdır.
Sahadaki pratik yaklaşım, NDT planını dikiş haritasına göre hazırlamaktır. Her dikiş için hangi yöntemin, hangi oranda ve hangi kabul kriteriyle uygulanacağı, muayene planı (ITP) içinde tanımlanmalıdır. Rastgele seçilmiş dikişler yerine, risk derecesine göre öncelik verilmesi, bütçe ve süre dengesi açısından daha tutarlıdır.
Tahribatlı Test ve Kaynak Prosedürü Yeterlilik Kayıtları
Tahribatlı testler (çekme, eğme, darbe, makro ve mikro inceleme gibi), kaynak prosedürünün (WPS) ve kaynakçının yeterliliğini kanıtlamak için kullanılır. Bu testler, üretim dikişlerinde doğrudan uygulanmaz; bunun yerine temsilci test kuponları üzerinde yapılır.
Denetim açısından bakıldığında, şu belgeler proje dosyasında eksiksiz bulunmalıdır:
- Kaynak prosedürü spesifikasyonu (WPS): Malzeme grubu, kalınlık aralığı, ilave metal, gaz, akım ve ara paso sınırları gibi tüm değişkenleri içermelidir.
- Prosedür yeterlilik kaydı (PQR): WPS’in gerçek test kuponu üzerinde doğrulandığını gösterir. Tahribatlı test sonuçları buraya bağlanır.
- Kaynakçı yeterlilik belgesi: Kaynakçının hangi proses, malzeme, pozisyon ve çap aralığında yetkili olduğunu belirtir. Geçerlilik süresi ve sürekliliği kontrol edilmelidir.
- Dikiş izlenebilirlik kaydı: Her dikişin kaynakçı numarası, WPS numarası, tarih, gaz lot numarası ve muayene sonucu tek bir kayıtta birleşmelidir.
Uluslararası uygulamada ISO 15614 ve ISO 9606 gibi standartlar, prosedür ve kaynakçı yeterliliği için yaygın referanslardır. Hangi standardın uygulanacağı, projenin sözleşmesinde ve kullanılacak kod/standart setinde (örneğin ASME veya Avrupa standartları) açıkça belirtilmelidir.
Kabul Kriterleri, Yeniden İşlem ve Dokümantasyon
Muayene sonuçlarının değerlendirilmesi, önceden tanımlanmış kabul kriterlerine dayanmalıdır. Kabul kriterleri belirsiz bırakıldığında, aynı dikiş farklı muayene uzmanları tarafından farklı yorumlanabilir. Bu da hem gecikmelere hem de hukuki anlaşmazlıklara yol açar.
Kabul kriterleri için dikkate alınabilecek referanslar arasında kaynak kalite seviyeleri standardı (örneğin EN ISO 5817) ve uygulanan kod ya da proje spesifikasyonu bulunur. Yüzey ve iç kusurların sınırları, kalınlığa ve servis koşullarına göre farklılaşır.
Kusur bulunduğunda izlenecek adımlar şunlardır:
- Kusurun tanımlanması: Kusur tipi, konumu, boyutu ve tespit yöntemi kaydedilir.
- Kök neden analizi: Malzeme, hazırlık, gaz, parametre ya da kaynakçı kaynaklı olup olmadığı belirlenir.
- Onarım prosedürü: Onarım için yazılı bir prosedür hazırlanır. Kusurun kazınması, ölçülmesi ve yeniden kaynak yapılması; onarım dikişinin de aynı kabul kriterleriyle yeniden muayene edilmesini içerir.
- Onarım sınırı: Aynı dikişte birden fazla onarım, ısıl etkiyi ve malzeme kaybını artırır. Onarım sayısına proje tarafından bir sınır konulması önerilir.
- Kapatma kaydı: Uygunsuzluk raporu (NCR) kapatılmadan dikiş kabul edilmez.
Dokümantasyon, tüm bu süreçlerin ortak dilidir. Final dosyasında; malzeme sertifikaları, PMI kayıtları, WPS/PQR, kaynakçı belgeleri, dikiş haritası, VT ve NDT raporları, uygunsuzluk kayıtları ve fotoğraflı kanıtlar bulunmalıdır. Bu dosya, işletmeye devir sırasında ve ileriki bakım dönemlerinde hattın geçmişini izlemenin tek güvenilir yoludur.
Saha Kontrol Listesi: Uygulamada Kullanılacak Özet Tablo
Aşağıdaki tablo, sahada kullanılmak üzere aşamalara göre temel kontrol noktalarını özetler. Her projenin şartnamesi ve uygulanan standardı farklı eşikler getirebileceğinden, tablodaki değerler yerine proje dokümanındaki kriterler esas alınmalıdır.
| Aşama | Kontrol Noktası | Yöntem / Kayıt | Sorumlu |
|---|---|---|---|
| Kaynak öncesi | Malzeme cinsi ve ısı numarası eşleşmesi | MTC kontrolü, işaretleme kaydı | Kalite |
| Kaynak öncesi | Kimyasal doğrulama | PMI (seçilen parçalarda ya da tümünde, planına göre) | Kalite / Saha şefi |
| Kaynak öncesi | Kenar geometrisi ve kök açıklığı | Ölçüm kaydı, WPS karşılaştırması | Saha şefi |
| Kaynak öncesi | Hi-lo ve hizalama | Ölçüm, düzeltme kaydı | Montaj ekibi |
| Kaynak öncesi | Yüzey temizliği (yağ, demir kirliliği) | Görsel kontrol, temizlik onayı | Saha şefi |
| Kaynak sırası | Kök koruma gazı ve purge süresi | Gaz kayıt formu, oksijen ölçümü ya da tint kontrolü | Kaynakçı / Kalite |
| Kaynak sırası | Akım, voltaj, ilerleme hızı | WPS ile karşılaştırma kaydı | Kaynakçı |
| Kaynak sırası | Ara paso sıcaklığı | Ölçüm kaydı | Kaynakçı / Kalite |
| Kaynak sonrası | Görsel muayene (VT), renk ve yanma kenarı | VT raporu, fotoğraf, renk tablosu karşılaştırması | Kalite |
| Kaynak sonrası | Yüzey NDT (PT) ve hacim NDT (RT/UT) | Muayene planına göre NDT raporu | NDT uzmanı |
| Kaynak sonrası | Ferrit ölçümü (austenitik dikişler, planına göre) | Ölçüm raporu | Kalite |
| Dokümantasyon | Dikiş izlenebilirlik kaydı | Dikiş haritası, WPS, kaynakçı ve muayene bağlantısı | Proje kalite yöneticisi |
| Dokümantasyon | Uygunsuzluk ve onarım kapatma | NCR kayıtları, onarım sonrası yeniden muayene | Proje kalite yöneticisi |
Sonuç olarak, paslanmaz boru hattında kaynak dikişi denetimi, tek bir test ya da tek bir kişinin sorumluluğu değildir. Malzeme doğrulamadan dokümantasyona kadar uzanan bu zincirin her halkası, proje planıyla tanımlanmalı ve sahada disiplinli biçimde uygulanmalıdır. Anahtar teslim projelerde bu disiplinin, işletmeye geçiş sürecini ve hattın uzun ömrünü doğrudan etkilediği unutulmamalıdır.