Paslanmaz bir paslanmaz proses hattı saha montajı işi, makinelerin fabrika zemininde bir araya getirilmesinden ibaret değildir. Boru hatları, tanklar, pompalar, ısı eşanjörleri, vanalar, pano bağlantıları ve otomasyon katmanı aynı anda devreye alınacağı için sahadaki her uyumsuzluk üretim takvimine doğrudan yansır. Proje ekipleri çoğu zaman mekanik teslimatı, elektrik işini ve yazılım entegrasyonunu ayrı paketler olarak planlar. Sahaya gelindiğinde ise bu paketlerin birbirine geçtiği noktalarda boşluklar ortaya çıkar. Bu yazıda saha montajı ile otomasyon entegrasyonunu tek bir iş paketi olarak ele almanın neden gerekli olduğunu, sorumlulukların nasıl paylaştırılması gerektiğini ve en sık yapılan hataları inceliyoruz.
Saha montajı ve otomasyonu neden tek bir iş paketi olarak ele almalıyız?
Bir proses hattında mekanik ekipman yalnızca kontrol sistemiyle birlikte anlam kazanır. Bir tank seviye sensörü, bir valf pozisyon geri bildirimi ya da bir pompa frekans sürücüsü, ilgili boru ve utility bağlantısı tamamlanmadan işlevsel değildir. Buna karşın projeler genellikle “mekanik”, “elektrik” ve “otomasyon” başlıkları altında ayrı sözleşmelerle yürür. Bu ayrım, her tarafın kendi kapsamını tamamlayıp “bizim işimiz bitti” demesine yol açar; oysa sahadaki sorun iki kapsamın kesiştiği noktada doğar.
Tek bir iş paketi yaklaşımında amaç, tüm arayüzleri ve sorumlulukları tek bir belgede toplamak ve zamanlamayı bu belgeye göre yönetmektir. Bu, işin yapılmayacağı anlamına gelmez; tersine, her işin kime ait olduğunun ve hangi tarihte hazır olması gerektiğinin açıkça bilinmesi anlamına gelir. Anahtar teslim projelerde bu yaklaşım özellikle önemlidir, çünkü işveren tek bir muhatap üzerinden sonuç beklemektedir.
Sorumluluk matrisi: Makine imalatçısı, montaj ekibi, otomasyon entegratörü ve müşteri arasındaki sınırlar
Sorumluluk matrisi, bir projede kimin neyi yaptığını, kimin neyi onayladığını ve kimin neyi bir sonraki adıma hazır teslim etmesi gerektiğini gösteren en pratik araçtır. Her proje için farklı olsa da temel çerçeve benzerdir. Aşağıdaki tablo, sık karşılaşılan bir dağılımı özetlemektedir. Burada verilen değerler bir şablon niteliğindedir; gerçek sözleşmede kapsam, sahadaki koşullar ve müşterinin iç yetkinlikleri belirleyici olur.
| İş kalemi | Makine imalatçısı | Montaj ekibi | Otomasyon entegratörü | Müşteri |
|---|---|---|---|---|
| Ekipman tasarımı ve imalatı | Sorumlu | Bilgi | Arayüz girdisi | Onay |
| Zemin ve temel hazırlığı | Yük ve bağlantı verisi | Bilgi | – | Sorumlu |
| Ekipman yerleştirme ve hizalama | Destek | Sorumlu | – | Onay |
| Hijyenik boru montajı ve kaynak | Hat tanımı | Sorumlu | – | Onay |
| Utility bağlantıları (su, buhar, hava, elektrik beslemesi) | Gereksinim listesi | Saha bağlantısı | Sinyal ve güç arayüzü | Sorumlu (ana besleme) |
| Pano imalatı ve kablolama | – | Saha kablolaması | Sorumlu | Onay |
| PLC ve HMI yazılımı | Makine mantığı bilgisi | – | Sorumlu | Onay |
| Kabul testleri (FAT/SAT) | Katılım | Katılım | Katılım | Sorumlu (kabul) |
Tablodaki en kritik nokta, “destek” ve “bilgi” gibi ara rollerin yazılı bir yükümlülüğe dönüşmesidir. Örneğin makine imalatçısı, I/O sayısını ve sinyal tiplerini zamanında vermezse entegratör pano tasarımını tamamlayamaz. Bu bilgi eksikliği sahada değil, sözleşme aşamasında çözülmelidir.
Arayüz noktalarının (I/O listesi, pano sınırı, utility bağlantıları) yazılı olarak netleştirilmesi
Arayüzler, iki farklı kapsamın birbirine temas ettiği yerlerdir ve projelerdeki belirsizliklerin büyük kısmı burada toplanır. Yazılı olarak netleştirilmesi gereken başlıca üç arayüz vardır.
- I/O listesi: Her dijital ve analog giriş/çıkış için etiket, sinyal tipi (24 VDC, 4-20 mA, Pt100 gibi), kablo numarası, saha cihazı ve kontrol mantığındaki karşılığı tek bir tabloda yer almalıdır. Liste kesinleşmeden pano tasarımı başlatılmamalıdır.
- Pano sınırı: Hangi terminalin pano içinde, hangisinin sahada bitirildiği açıkça tanımlanmalıdır. Kablo kanalı, sinyal kablosu ve güç kablosu gibi ara bileşenler de bu sınırın hangi tarafında olduğu belirtilerek dokümante edilmelidir.
- Utility bağlantıları: Su, buhar, sıkıştırılmış hava, CIP ve drenaj bağlantılarında basınç, debi, sıcaklık, bağlantı çapı ve flanş tipi belirtilmelidir. Hangi bağlantının müşteri tarafından, hangisinin montaj ekibi tarafından yapılacağı da yazılı olmalıdır.
Bu belgeler, sözleşmenin ekleri olarak imzalanmalı ve değişiklik kontrolü prosedürüne bağlanmalıdır. Sahada yapılan her değişiklik, I/O listesinde ve pano çiziminde de güncellenmezse proje sonunda “as-built” dokümantasyonu güvenilmez hale gelir.
Saha montajından önce: Zemin, utility ve kurulum öncesi hazırlık kontrolleri
Montaj ekibi sahaya gelmeden önce yapılacak hazırlıkların kalitesi, sahadaki verimliliği doğrudan belirler. Zemin ve utility hazırlığı genellikle müşterinin sorumluluğunda olsa da bu kontrollerin ortak bir kontrol listesiyle takip edilmesi gerekir.
- Zemin ve temel kontrolü: Temel betonunun kürlenme süresi, kot ve düzlük toleransları, ankraj yerlerinin çizime uygunluğu kontrol edilmelidir. Tank ve büyük ekipmanlar için yük dağılımı ve titreşim izolasyonu gereksinimleri temel tasarımına yansıtılmış olmalıdır.
- Yapısal açıklıklar: Ekipmanın sahaya girişi için kapı, kolon ve tavan yükseklikleri gerçek ölçülerle karşılaştırılmalıdır. Ekipman sahaya geldikten sonra “sığmıyor” sorunu, yeniden paketleme ve gecikme anlamına gelir.
- Elektrik beslemesi: Ana pano yeri, kablo güzergâhı, topraklama tesisatı ve besleme gerilimi doğrulanmalıdır. Montajdan önce faz sırası ve gerilim değerleri ölçülmelidir.
- Utility hatlarının hazır olması: Su, buhar ve hava hatlarının sahadaki ana noktaya kadar getirilmiş ve basınç testine hazır olması gerekir. Bağlantı noktalarında vana ve filtre yerleri çizimle uyumlu olmalıdır.
- Depolama ve malzeme kontrolü: Paslanmaz boru ve bağlantı elemanları, sahaya gelmeden önce kapalı ve kuru bir alanda depolanmalıdır. Açık alanda bekleyen borularda yüzeyde kirlilik, demir partikülü bulaşması ve korozyon riski artar. Malzeme sertifikaları ile teslim edilen parçaların eşleştirilmesi bu aşamada yapılmalıdır.
- Saha güvenliği ve izin süreçleri: Kaynak, yüksekte çalışma ve kapalı alan girişi için gerekli izinler montajdan önce alınmalıdır.
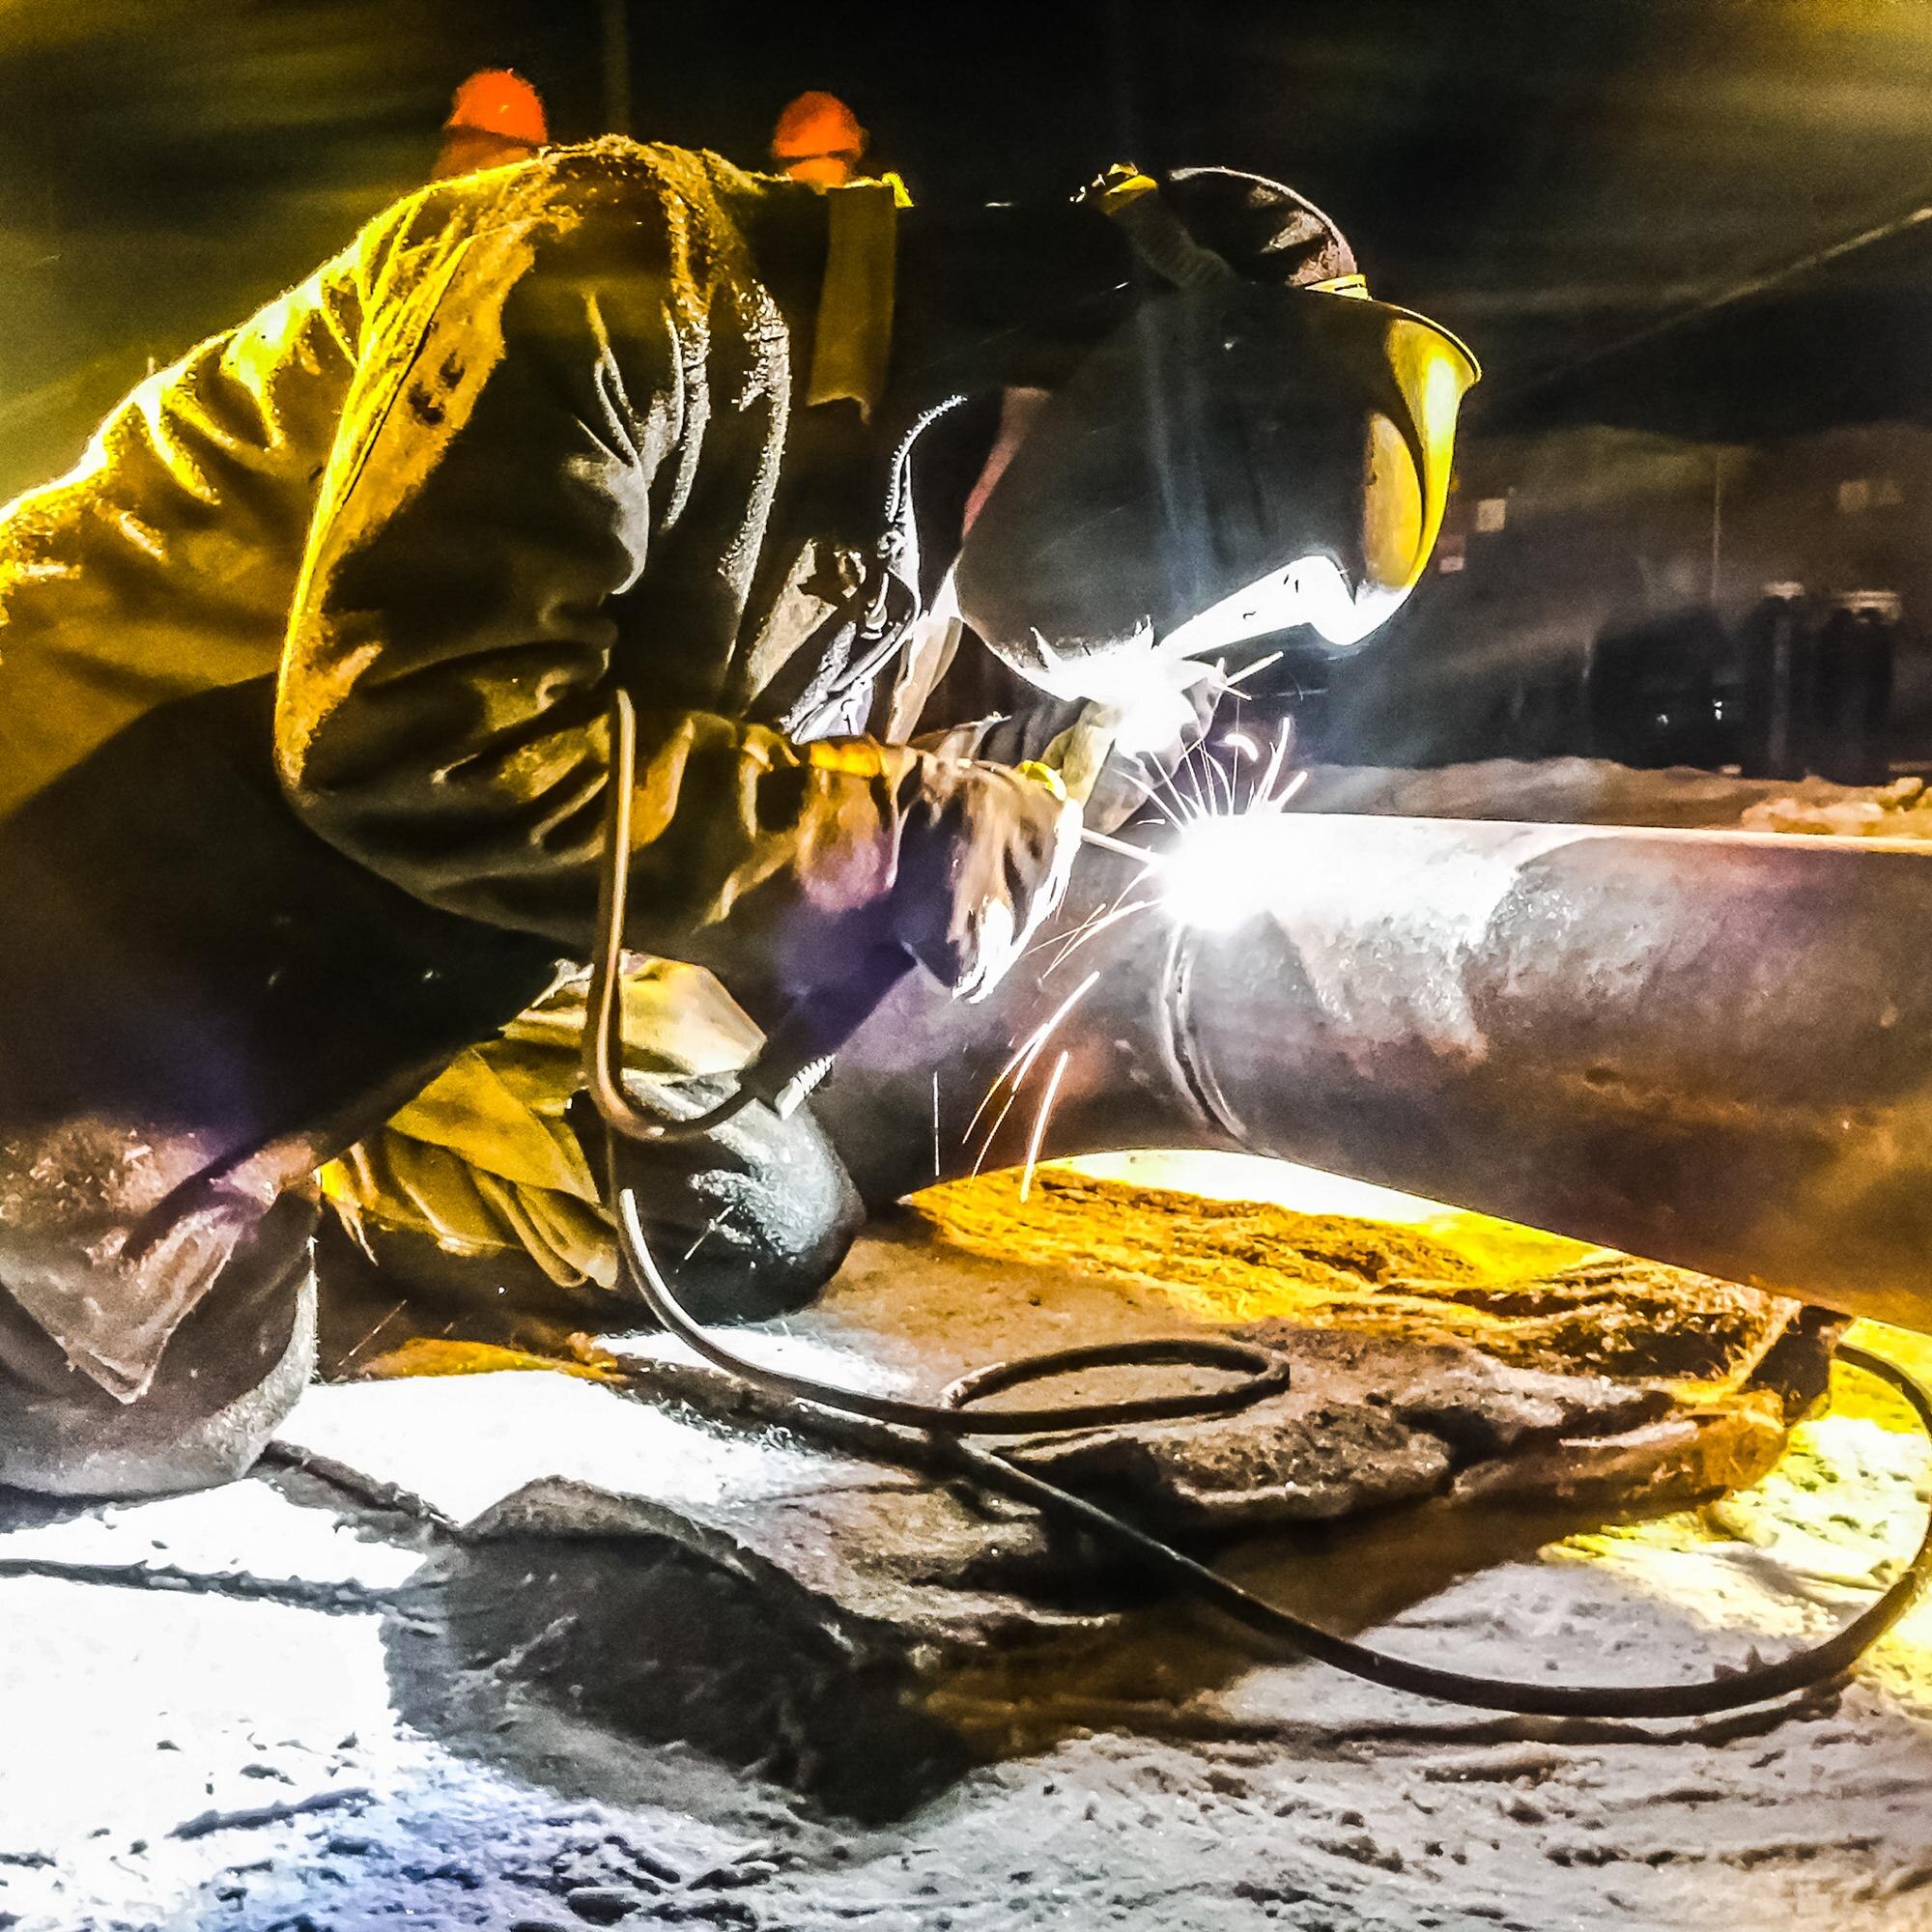
Mekanik montaj ve hijyen gereksinimleri: Kaynak, pasivasyon, boru hattı eğimi ve drenaj
Paslanmaz proses hatlarında mekanik montajın kalitesi, hem hijyen hem de uzun vadeli korozyon direnci açısından belirleyicidir. Kaynak dikişinin içinde kalan bir kusur, zamanla bakteriyel birikim ya da korozyon başlangıcı olabilir. Bu nedenle mekanik montajda şu noktalara özel dikkat gerekir:
- Kaynak kalitesi: Hijyenik hatlarda iç yüzey pürüzlülüğü ve dikiş geometrisi kritiktir. Kaynak işlemi için koruyucu gaz (argon, genellikle içten de koruma) kullanılmalı, kaynak sonrası oksit tabakası temizlenmelidir. Kaynakçı yetkinliği ve prosedür belgeleri (WPS/PQR) proje dosyasında bulunmalıdır.
- Pasivasyon: Kaynak ve kesim sonrası yüzeyde oluşan ısı renklenmesi ve serbest demir, pasivasyon işlemiyle giderilmelidir. Pasivasyonun yöntemi, kimyasalı ve uygulama süresi, malzeme standardına ve projedeki spesifikasyona göre belirlenmeli; işlem sonrası uygunluk kontrolü yazılı olarak kayda geçirilmelidir.
- Eğim ve drenaj: Hatların tamamen boşaltılabilmesi için yatay borularda eğim verilmesi gerekir. Sık kullanılan başlangıç değerlerinden biri yaklaşık yüzde bir eğimdir; ancak gerçek değer akışkanın özelliğine, hat uzunluğuna ve CIP gereksinimine göre hesaplanmalıdır. Ölü bölge bırakan dirsek, T parçası ve kısa dal bağlantıları, drenajı zorlaştırdığı için minimize edilmelidir.
- Vana ve ekipman bağlantıları: Hijyenik vana tipi (sıkıştırmalı kaplin, sanitary flanş vb.) ve contalar, proses sıcaklığı ve kimyasal uyumluluğu dikkate alınarak seçilmelidir. Conta malzemesi değiştiğinde temizlik prosedürü de gözden geçirilmelidir.
- Destek ve titreşim: Boru destekleri, termal genleşmeyi karşılayacak şekilde yerleştirilmeli, sabit ve kayar destekler çizime uygun konumlandırılmalıdır. Pompa ve kompresör bağlantılarında titreşim izolasyonu sağlanmalıdır.
Bu aşamada hijyen tasarımı için referans alınan standartların (örneğin 3-A Sanitary Standards veya EHEDG yönergeleri gibi) projede hangi kısımlara uygulandığı önceden belirlenmelidir. Standart seçimi, sözleşmede ve malzeme listesinde açıkça yer almalıdır.
Elektrik ve otomasyon entegrasyonu: PLC, HMI, saha cihazları ve kablolama standartları
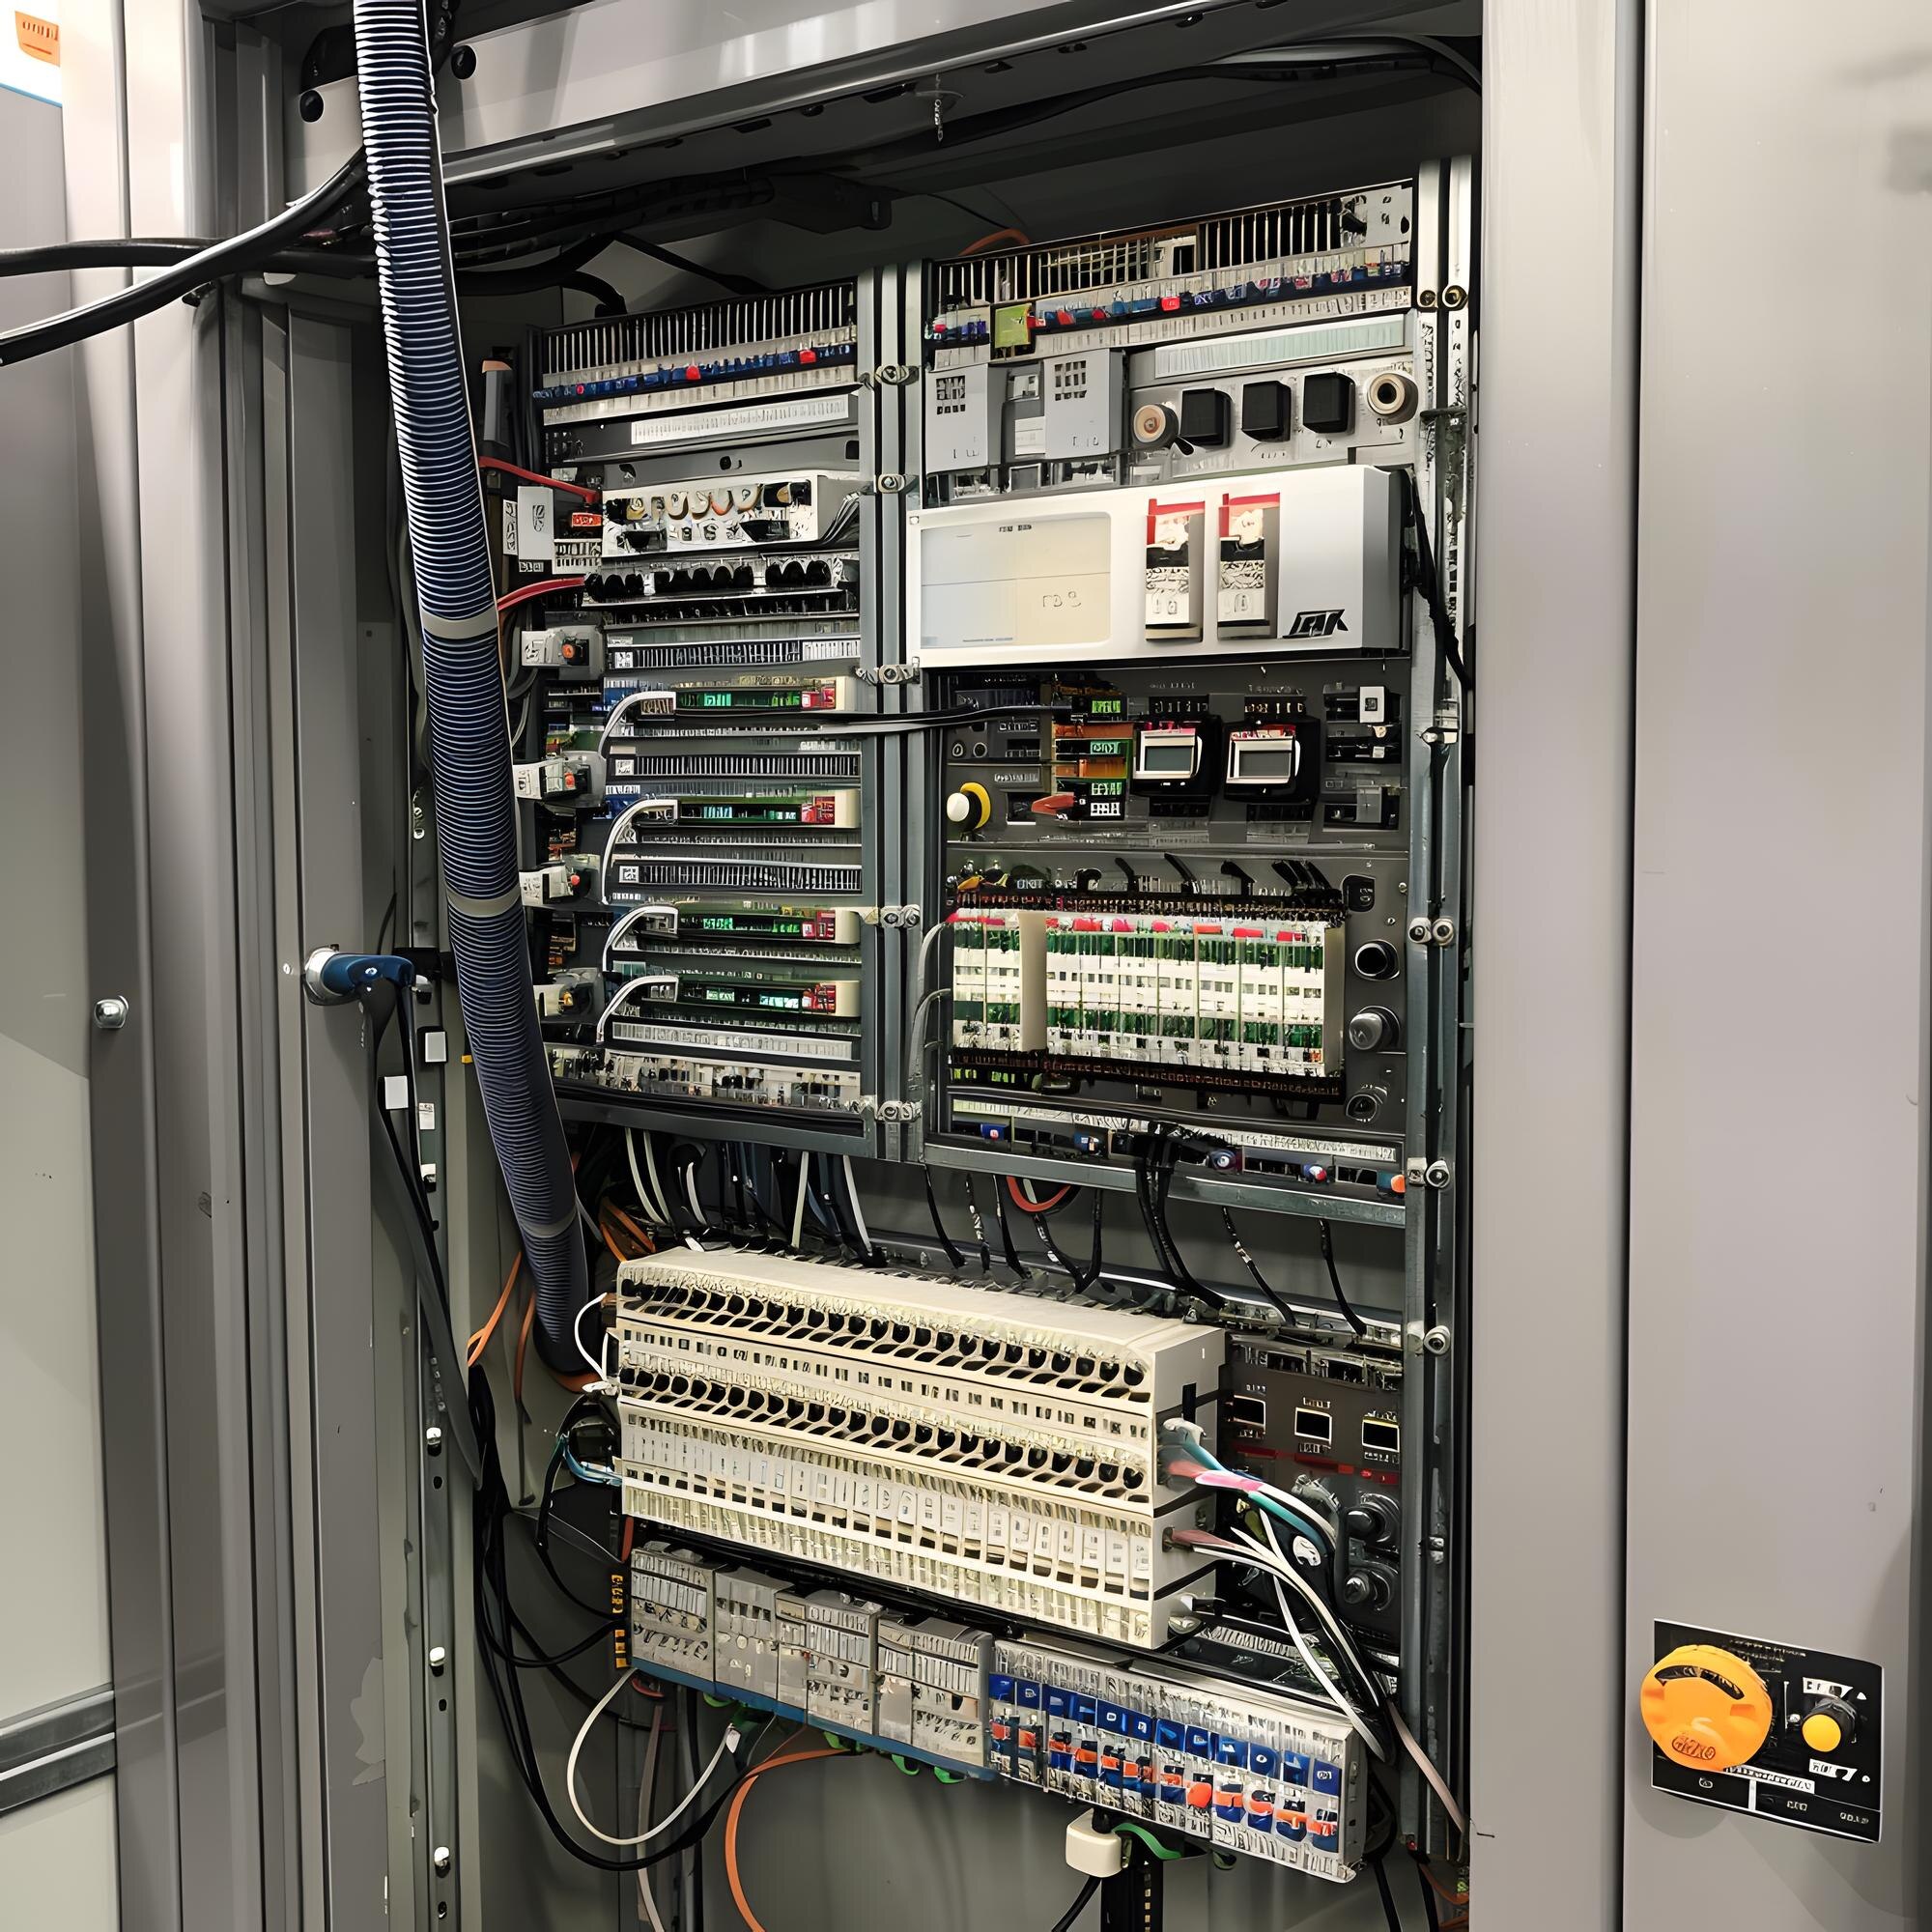
Otomasyon entegrasyonu, sahadaki mekanik yapının kontrol mantığıyla buluştuğu aşamadır. Bu aşamada entegratörün işi yalnızca PLC programı yazmak değildir; saha cihazlarının doğru bağlanması, sinyal kalitesinin korunması ve operatörün ihtiyaç duyduğu arayüzün hazırlanması da kapsama girer.
- Pano yerleşimi ve kablo ayrımı: Güç kabloları ile sinyal kablolarının ayrı kanallarda ilerlemesi, elektromanyetik girişimi azaltmak için temel bir kuraldır. Frekans sürücüsü çıkışları ile analog sinyaller arasındaki mesafe ve ekranlama, saha ölçümlerinin kararlılığını doğrudan etkiler.
- Kablo etiketleme: Her kablo, I/O listesindeki numarasıyla etiketlenmeli ve pano ile saha cihazı arasında aynı etiket kullanılmalıdır. Etiketsiz ya da farklı etiketli kablolar, arıza tespitini saatler ya da günler uzatır.
- Saha cihazı montajı: Seviye, sıcaklık, basınç ve debi sensörlerinin konumu, proses akışına ve erişilebilirliğe göre seçilmelidir. Sensörün yanlış konumlanması, yanlış okuma yapmasına ve dolayısıyla yanlış kontrol kararına yol açar.
- PLC ve HMI yazılımı: Yazılımın sürüm kontrolü yapılmalı, değişiklikler kayıt altında tutulmalıdır. HMI ekranlarındaki etiketler, alarm metinleri ve kullanıcı yetkilendirme seviyeleri, işletme ekibinin dilinde ve sahadaki gerçek kullanımla uyumlu olmalıdır.
- Topraklama ve koruma: Topraklama sistemi, sinyal topraklaması ile güç topraklamasının nasıl ayrılacağı ve birleşeceği açıkça tanımlanmalıdır. Kaçak akım koruması, aşırı akım koruması ve acil durdurma devresi, yerel elektrik yönetmeliklerine ve proje standartlarına uygun olmalıdır.
- Kablolama dokümantasyonu: Kablo listesi, bağlantı şemaları ve pano çizimleri, saha değişiklikleri işlenerek son haline getirilmelidir.
Kabul testleri (FAT ve SAT) ile sahadaki doğrulama farkı
Fabrika kabul testi (FAT), ekipmanın ve kontrol sisteminin imalat tesisinde, sahaya sevk edilmeden önce test edilmesidir. Saha kabul testi (SAT) ise ekipman sahaya kurulduktan ve utility bağlantıları tamamlandıktan sonra, gerçek koşullarda yapılır. İkisi arasında doğrulama açısından önemli bir fark vardır: FAT, tasarımın ve yazılımın doğruluğunu sınar; SAT ise bu tasarımın sahadaki bağlantılarla birlikte çalışıp çalışmadığını gösterir.
FAT sırasında simülasyon ile çalışılan birçok senaryo, sahada gerçek sinyal gecikmeleri, gerilim düşümleri ve ortam koşullarıyla farklı sonuç verebilir. Bu nedenle FAT’ta test edilmeyen fonksiyonların SAT’ta ek olarak ele alınması planlanmalıdır. Pratik bir yaklaşım, FAT senaryolarını bir kontrol listesiyle belgelemek ve her maddenin sahada yeniden doğrulanacağını kabul etmektir.
SAT öncesinde hazırlanması gereken başlıca kalemler şunlardır: utility bağlantılarında basınç ve sızdırmazlık testi, CIP döngüsünün gerçek hatta çalıştırılması, I/O kontrolü (her sinyalin doğru noktadan okunup doğru cihaza gittiğinin tek tek teyidi), alarm ve acil durdurma senaryolarının test edilmesi ve operatör eğitiminin tamamlanması. SAT tamamlandığında kabul kriterleri ve açık kalan maddeler (punch list) yazılı olarak imzalanmalıdır.
Sık yapılan hatalar: Eksik arayüz tanımları, belirsiz kapsam ve hijyen ihmalleri
Sahada karşılaşılan sorunların büyük bölümü birkaç tekrar eden hataya dayanır. Bunları önceden tanımak, projenin ilk haftalarından itibaren önlem almayı mümkün kılar.
- Eksik arayüz tanımları: I/O listesinin tam olmadan pano tasarımına geçilmesi, sahada yeni sinyaller eklenmesi ve pano yeniden üretilmesi anlamına gelir. Utility bağlantılarının debi ve basınç değerleri belirtilmeden tesisat yapılması da benzer şekilde gecikme yaratır.
- Belirsiz kapsam: “Kablolama dahildir” ya da “montaj yapılacaktır” gibi genel ifadeler, sahadaki her tartışmanın kaynağı olur. Kapsam dışı kalemler (örneğin kablo kanalı, sızdırmazlık contası, vinç hizmeti) açıkça listelenmelidir.
- Hijyen ihmalleri: Montaj sırasında boru içine düşen talaş, kaynak artığı ya da yabancı cisimler, ilk CIP sırasında sorun çıkarabilir. Açık uçların kapatılması, boru içlerinin temizlenmesi ve montaj sonrası iç kontrol yapılması zorunlu bir adımdır. Hijyenik bağlantılarda conta seçimi ihmal edildiğinde ise sızıntı ve kontaminasyon riski doğar.
- Değişiklik kontrolü eksikliği: Sahada yapılan küçük değişiklikler belgelenmediğinde, işletme sırasında hangi çizimin geçerli olduğu belirsizleşir.
- Test ve devreye alma planının geç yapılması: SAT takvimi proje sonuna bırakıldığında, eksik kalemler son haftalarda yoğunlaşır ve baskı artar.
- Operatör eğitiminin ihmal edilmesi: Kontrol sistemi çalışsa bile işletme ekibi alarmları ve prosedürleri anlamıyorsa, hat verimsiz çalışır ve riskli kararlar alınabilir.
Önleyici yaklaşım ve proje süreci kontrol listesi
Bu hataların önüne geçmek için projenin her aşamasında uygulanabilecek bir yaklaşım benimsemek gerekir. Önleyici yaklaşımın temelinde, sorumlulukların yazılı olması, arayüzlerin erken dondurulması ve her kapının kontrol edilmeden geçilmemesi ilkesi yer alır.
- Proje başlangıcında sorumluluk matrisini ve arayüz listesini onaylatın.
- I/O listesini ve utility gereksinimlerini belirli bir tarihte dondurun; sonrasındaki değişiklikleri değişiklik talebi formuyla yönetin.
- Zemin, elektrik beslemesi ve utility hazırlığını montaj öncesi kontrol listesiyle doğrulayın.
- Kaynak prosedürlerini, pasivasyon kayıtlarını ve malzeme sertifikalarını montaj sırasında dosyalayın.
- FAT senaryolarını belgeleyin ve SAT’ta tekrar doğrulanacak maddeleri işaretleyin.
- SAT öncesinde I/O kontrolünü tek tek yapın ve sonuçları kayda geçirin.
- Operatör eğitimini devreye alma öncesinde planlayın ve tamamlandığını belgeleyin.
- Proje sonunda as-built dokümantasyonunu teslim edip kabul kriterlerini imzalatın.
Sonuç: Net sorumluluk paylaşımının proje riskini nasıl azalttığı
Paslanmaz proses hattında saha montajı ve otomasyon entegrasyonu, birbirine bağlı iki kapsamın tek bir proje içinde yönetilmesini gerektirir. Sorumlulukların açıkça paylaşıldığı, arayüzlerin yazılı olarak netleştiği ve kabul süreçlerinin baştan planlandığı projelerde, sahada yaşanan gecikmeler ve maliyet artışları önemli ölçüde azalır. Bu yaklaşımın en büyük faydası, sorunların ortaya çıktığı anda kimin sorumlu olduğunun tartışmaya açık olmamasıdır.
Weltes Makina olarak, anahtar teslim üretim tesisi projelerinde saha montajı ile otomasyonu tek bir sorumluluk çerçevesinde ele alırız. Bu yaklaşım, işverenin tek bir muhatap üzerinden proje takibi yapabilmesini ve sahadaki riskin proje başlangıcında görünür kılınmasını hedefler.